 +86-563-4308666


 Eng

Hver operatør av slipeverk lærer den samme leksjonen før eller siden: foringen har mer innflytelse på prosessen enn noen annen slitedel. Det beskytter skallet, men det bestemmer også hvordan slipemediet beveger seg, hvor mye energi møllen trekker og hvor lenge møllen kan gå mellom stansene. Kort sagt, rett liner sparer penger, og feil koster penger uansett innkjøpspris. Når folk spør om typene kulemølleforinger, er det praktiske svaret best organisert rundt to klassifiseringsakser: materiale og profil. Denne artikkelen går gjennom begge deler.
Hva en Ball Mill Liner faktisk gjør
En kulemølleforing utfører tre jobber samtidig. Det beskytter kvernskallet mot støt og slitasje av ladningen; den overfører energi til slipemediet, fordi løftet av foringsprofilen avgjør om kulene faller, grå stær eller glir; og det påvirker klassifiseringen og oppholdstiden for materialet som males.
Disse funksjonene er avhengige av hverandre, så valg av liner er aldri en avgjørelse som passer alle. Ved typiske driftshastigheter på 65 til 80 prosent av kritisk hastighet, kontrollerer foringsprofilen banene til slipemediet. En profil som fungerer godt i en tre meter lang sementmølle kan yte dårlig i en fem meter kulemølle som behandler hard malm. Materialee og profil må velges sammen, basert på matestørrelse, mediestørrelse, møllehastighet og malmens eller klinkers egenskaper.
Typer kulemølleforinger etter materiale
Foringsmaterialer faller inn i fire familier: manganstål, kromlegert stål, gummi og keramikk. Gruvedrift og sementapplikasjoner står for den største andelen av etterspørselen, og de to første familiene dominerer fordi de tåler støt og slitasje i produksjonsskala.
Foringer i manganstål
Manganstål, også kalt Hadfield-stål, inneholder omtrent 12 til 14 prosent mangan. Dens kjennetegn er arbeidsherding: Jo mer overflaten blir slått, jo hardere blir den, mens interiøret forblir tøft. Dette gjør manganstål til standardvalget for grov primærsliping, der medier på 75 til 125 mm treffer foringen med høy energi. Vanlige høymanganforinger håndterer slipende malmer og store kuler pålitelig og er fortsatt det mest kostnadseffektive alternativet for mange primære kulemøller og SAG-møller.
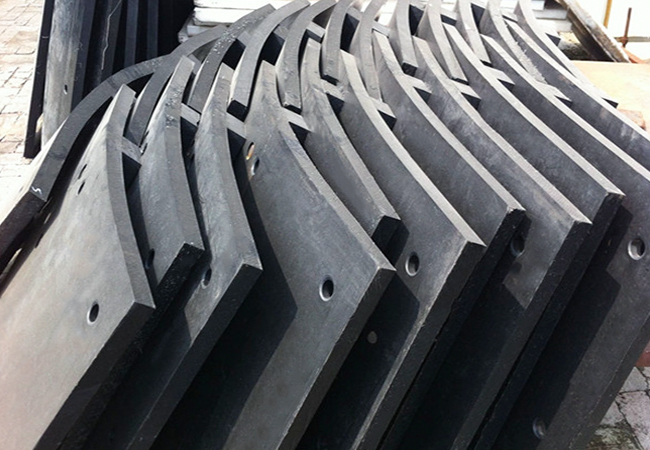 Vanlig høy mangan stål kulemølle Liner Denne foringen er standard arbeidsherdingsalternativ for primære kule- og SAG-møller, og tilbyr pålitelig slitestyrke under høyenergipåvirkning fra store slipemedier til en kostnadseffektiv pris. Se produkt →
Ultrahøyt manganstål øker manganinnholdet til omtrent 17 til 24 prosent og akselererer arbeidsherdingsresponsen. Overflaten når en høyere hardhet under gjentatte støt, noe som forlenger foringens levetid ved krevende bruk som freser med stor diameter, høyhastighetsdrift eller svært harde og grove matinger. Avveiningen er en høyere legeringskostnad, så den velges der utskiftingsintervallet og nedetidskostnaden dominerer beslutningen.
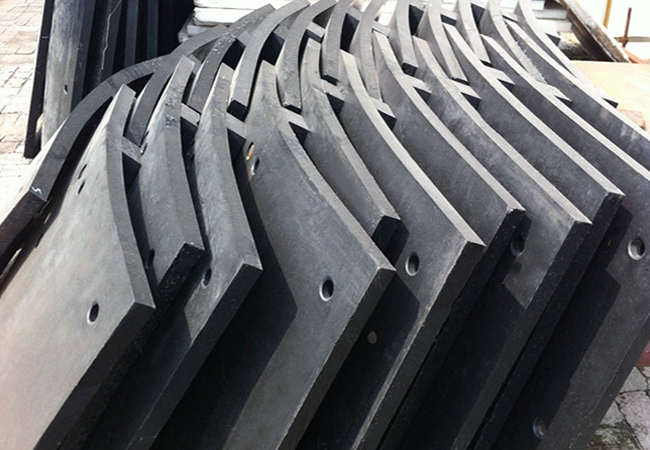 Ultra High Manganese Steel Ball Mill Liner Med 17–24 % mangan og forbedret arbeidsherding, passer denne oppgraderte foringen hardt bruk som freser med stor diameter, høyhastighetsdrift og svært hard eller grov mating, noe som forlenger levetiden. Se produkt →
Foringer i høykromlegert stål
Foringer av høykromlegering er varmebehandlet til en typisk hardhet på 58 til 64 HRC. Kromkarbider i en tøff matrise gir dem utmerket glidemotstand, noe som gjør dem egnet for sekundær- og finsliping der støtet er moderat og slitasje fra slurryen er hovedmekanismen. De er vanlige i sementbearbeidingsmøller og slipekretser. Begrensningen er redusert slagfasthet: bruk av høykromforinger i en grov primærmølle med overdimensjonerte kuler risikerer sprekkdannelse og for tidlig svikt.
Gummiforinger
Gummiforinger veier omtrent en fjerdedel så mye som stål. De er enklere og raskere å installere, reduserer belastningen på møllelagre, absorberer støt godt, genererer mindre støy og motstår korrosjon ved våt finsliping. Gummi har imidlertid et klart driftsvindu: det er skadet av store medier og grov mating, så det er normalt begrenset til sekundære, omslipte og ultrafine freser med moderate kulestørrelser.
Keramiske liners
Keramiske foringer av aluminiumoksyd og zirkonium er de hardeste av de vanlige foringsmaterialene og introduserer ingen jernholdig forurensning, noe som betyr noe i applikasjoner med høy renhet og finsliping. De er sprø og praktiske hovedsakelig i små møller, slitasjemøller og laboratorieenheter.
| Material | Hovedstyrke | Hovedbegrensning | Beste applikasjon |
|---|---|---|---|
| Mangan stål | Høy slagfasthet, arbeidsherding | Moderat slitestyrke ved lav støt | Primærsliping, store medier |
| Høykrom legering | Meget høy hardhet, lang levetid | Lav slagtoleranse, høyere kostnad | Sekundær og finsliping |
| Gummi | Lav vekt, lav støy, rask installasjon | Dårlig med grovmating og store medier | Våt finmaling og slip på nytt |
| Keramikk | Ekstrem hardhet, ingen jernholdig forurensning | Skjør, kun liten størrelse | Høy renhet og ultrafin sliping |
Typer kulemølleforinger etter profilform
Profilform styrer løftevinkelen og dermed ladningens bevegelse. Den samme møllen kan endre malekarakteren ganske enkelt ved å endre foringsprofilen.
Bølge Liners
Bølgeforinger bruker jevne gjentagende rygger som løfter media moderat og oppmuntrer til rulling og kaskade. De produserer effektiv slitasje ved lavere slagspenning, noe som gjør dem vanlige i sekundære og fine slipekretser.
Step og Lorain Liners
Step liners, ofte kalt Lorain-stil liners etter deres originale design, kombinerer en tykk seksjon, et trinn og en tynnere seksjon. Denne geometrien løfter media høyere og fremmer grå stær, så den passer for grovsliping og store møller som opererer nær den øvre enden av hastighetsområdet.
Kileforinger
Kileformede foringer skaper et gradvis løft og holder et tykt tverrsnitt nær skallet. De tilbyr god skallbeskyttelse og en kontrollert mediebane, som er grunnen til at de er mye brukt i møller med stor diameter.
Flat og Rutenett Liners
Flate foringer genererer minimal løft og lar mediet gli i stedet for å falle; de brukes i ultrafin- og rørmøller der skånsom sliping er nødvendig. Gitterforinger, med ribber eller spor, beholder og klassifiserer medieladningen og vises hovedsakelig i tørrsliping og spesialkretser.
| Profil | Løftekarakteristikk | Typisk bruk |
|---|---|---|
| Wave | Moderat løft, kaskade | Sekundær og finsliping |
| Step (Lorain) | Kraftig løft, grå stær | Grovsliping, høyhastighets møller |
| Kile | Gradvis løft, skallbeskyttelse | Kverner med stor diameter |
| Flat | Minimal løft, skyve | Ultrafine og rørfreser |
| Grid | Medieoppbevaring og klassifisering | Tørrsliping og spesialkretser |
Hvordan velge riktig kulemølleforing
Velg liner slik du velger utstyr: på totalkostnad per tonn, ikke på startpris. Den billigste liner er ofte den dyreste i drift. Arbeid gjennom disse faktorene i rekkefølge:
- Fresediameter og hastighet. Store høyhastighetsmøller trenger profiler med sterk løft, som trinn eller kile; små eller langsomme møller kan bruke enklere bølgeformer eller flate former.
- Fôrstørrelse og malmslipeevne. Grovt, hardt fôr krever slagtolerant manganstål og høyløftprofil.
- Slipemediestørrelse. Media over 80 mm krever manganforinger; mindre medier tillater kromlegering, gummi eller keramikk.
- Prosessforhold. Etsende slam favoriserer gummi eller kromlegering; temperaturer over ca. 80 °C utelukker gummi.
- Foringstykkelse og slitasjetillegg. Tykkere foringer varer lenger, men reduserer møllevolumet; balanse slitasje liv mot gjennomstrømning.
- Installasjons- og nedetidskostnad. Lettere eller modulære foringer reduserer utskiftingstiden, som ofte er verdt mer enn prisforskjellen for foringen.
Foringen og slipemediet slites som et system. I en sekundær mølle hamrer overdimensjonerte eller dårlig tilpassede kuler foringsoverflaten og forkorter dens levetid, mens matchede høykromslipekuler gir en mer jevn ladning og reduserer støtbelastningen på foringen. Møller som kjøper foringer og slipemedier fra samme kilde unngår kompatibilitetsproblemer og forenkler kvalitetskontrollen.
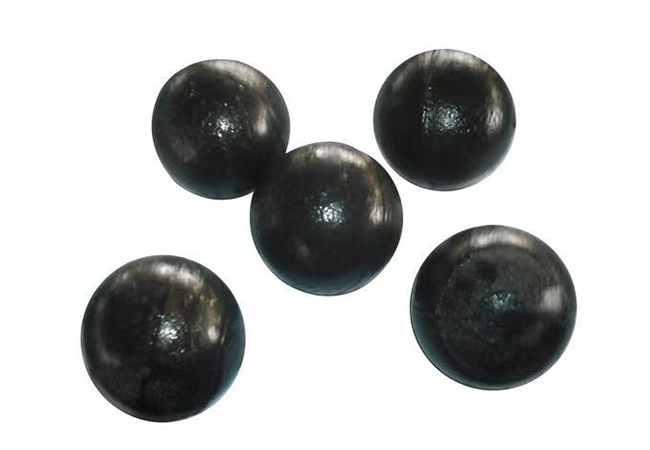 Høy kromlegering støpt slipekule Disse slipekulene er varmebehandlet til 58–64 HRC og motstår glidende slitasje i sekundære og fine slipekretser, med alternativer som kan tilpasses i størrelse og kjemi for våte eller aggressive miljøer. Se produkt →
Tegn på at liner skal byttes
Selv den beste foringen er et forbruksmateriale. Å kjøre den for lenge skader mølleskallet og gjør planlagt vedlikehold til nødreparasjon. Inspiser ukentlig og planlegg utskifting når du ser noen av disse tegnene:
- Målt foringstykkelse under 50 prosent av originalen, eller under produsentens minimum.
- Bolthoder innfelt i foringen, eller lekkasje rundt bolter.
- Profilene er synlig flate, med løfteribber slitt glatt.
- Fresekapasiteten faller mens strømforbruket forblir høyt eller øker.
- Sprukne, løse eller manglende segmenter og metallisk støy under drift.
En enkel inspeksjonsrutine lar deg bytte ut foringer under planlagt nedetid, når endringen koster timer i stedet for dager med tapt produksjon.
Arbeid med en linjeleverandør som forstår hele fabrikken
Den raskeste måten å unngå foringsfeil på er å samarbeide med en produsent som lager foringen og vet hvordan den samhandler med slipemediet. ZXGB produserer både manganstålforinger og slipekulene som løper mot dem, støttet av ISO9001 kvalitetsstyring, et provinsielt forskningsinstitutt for stålkuler og slipemedier, og en årlig kapasitet på 50 000 tonn. Det komplette produktutvalget er på mill liners og slite liners side . For en mer detaljert materiale-for-materiale sammenligning, vår valgguide for lengre levetid for foringen dekker de praktiske avveiningene mer i dybden. Hvis du vil ha en anbefaling for en spesifikk fabrikk, kan ZXGB-ingeniører gjennomgå driftsdataene dine og foreslå en foring, profil og mediekombinasjon basert på feed- og gjennomstrømsmålet ditt.


