 +86-563-4308666


 Eng

Spør ti mill superintendents hva som begrenser slipekretsen deres, og de fleste vil etter hvert peke på den samme linjeposten: kostnaden for å erstatte slipemedier. Slitestyrketeknologi er disiplinen som bestemmer hvor lenge en kule beholder diameteren, formen og slipeeffektiviteten før malmen fortærer den.
Hos ZXGB har vi brukt år på å bygge støpte og smidde medier for akkurat det problemet. Vårt 60 000 kvadratmeter store anlegg i Ningguo, Anhui, har en årlig kapasitet på 50 000 tonn, støttet av et provinsielt forskningsinstitutt dedikert til stålkuler og slipemedier, og et teknisk team på 25 ingeniører og 32 spesialister. Her er hvordan vi tenker på slitestyrke: hva som styrer den, hvordan sammenligne media rettferdig, og hvilke vaner på møllesiden som i det stille ødelegger slitetiden du har betalt for.
Hva slitestyrke egentlig betyr inne i en mølle
I en arbeidende mølle er ikke slitasje én hendelse. Det er tre mekanismer som kjører samtidig, og en ball må overleve dem alle.
- Slitasje: harde malmpartikler glir og ruller over overflaten, og skjærer gradvis bort metall.
- Støt: gjentatte kollisjoner chip-kanter, åpne overflater sprekker og, i alvorlige tilfeller, knekke ballen direkte.
- Korrosjon: våt masse, oppløst oksygen og surt eller alkalisk vann angriper matrisen mellom karbidene.
Fordi disse mekanismene trekker i forskjellige retninger, er slitestyrke alltid en balanse. En veldig hard ball motstår slitasje godt, men kan sprekke under kraftig støt. En veldig tøff ball overlever støt, men kan slipe raskt. Den tekniske oppgaven er å finne punktet på den kurven der kretsen din bruker minst penger per tonn produkt.
Planter uttrykker vanligvis resultatet som en spesifikk slitasjehastighet: gram media forbrukt per tonn malt malm, eller kilogram sminkekuler per tonn produkt. Det eneste tallet inneholder legeringen, varmebehandlingen, kulestørrelsen, møllehastigheten og selve malmen, og det er nettopp grunnen til at to leverandører kan oppgi samme hardhet og likevel levere svært forskjellige kostnader.
Legeringskjemi definerer taket
Krom er ryggraden i cast media
I støpte slipekuler bestemmer krom hvor mye hardt karbid som kan dannes. Når krom stiger over omtrent 10 prosent, skifter strukturen mot harde M7C3 kromkarbider i stedet for mykere M3C-typer. Disse karbidene fungerer som et skjelett inne i matrisen, så slitasje må skjære gjennom dem i stedet for bare å skyve metall til side.
Dette er grunnen til at støpefamilien normalt er delt inn i fire grupper: lavt krom for økonomisk tørrsliping, medium krom for blandet bruk, høy krom for sementklinker og hard malm, og ultrahøy krom for alvorlig slitasje der lange kampanjer betyr mest. Hvert trinn opp på kromstigen kjøper slitasjelevetid, men det krever også strengere prosesskontroll for å hindre at materialet blir sprøtt.
Matrisen betyr like mye som karbidene
Karbider kan ikke beskytte en ball alene; de trenger en hard, tøff matrise for å holde dem på plass. Mangan, molybden, kobber og andre elementer er tilsatt for å forbedre herdbarheten, slik at ballen stivner gjennom hele delen i stedet for bare ved huden. En ball med utmerket overflatehardhet, men en myk kjerne vil deformeres og miste profilen ved gjentatte støt.
For hardmalm, klinker og slagg, er dette familien vi vanligvis foreslår å vurdere først:
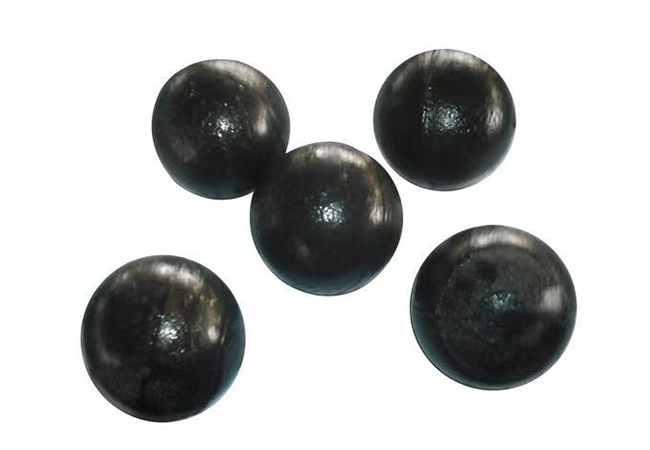 Høy krom legering støpekule slipekule I dagens hektiske industrilandskap er ytelse, holdbarhet og bærekraft ikke lenger valgfritt, men avgjørende. Det er der vår høye hardhet, høykro... Se produkt →
Varmebehandling avgjør hvor mye av det taket du når
Identisk kjemi garanterer ikke identisk slitasje. To kuler som helles fra samme varme kan etterlate anlegget med merkbart forskjellig levetid hvis varmebehandlingen er forskjellig. Austenitiseringstemperatur, holdetid, bråkjølingsmedium, bråkjølingshastighet og tempereringstemperatur bestemmer sammen den endelige mikrostrukturen.
For medier med høy krom tar vi vanligvis sikte på en kjernehardhet i området HRC 58 til 64, med et kontrollert nivå av tilbakeholdt austenitt og en overflate som ikke har blitt overbelastet av en aggressiv bråkjøling. Slokk for sakte og karbidene sitter i en myk matrise som slites raskt bort. Slokk for voldsomt og indre spenninger bygges opp, mens du venter på at det første kraftige støtet skal bli en sprekk.
Hvorfor ett hardhetstall er et svakt kjøpskriterium
En enkelt hardhetsavlesning tatt på ett sted på en ball forteller deg svært lite om slitelivet. Be i stedet om en hardhetsprofil fra overflate til kjerne, en beskrivelse av karbidstrukturen, og en slitehastighet målt under forhold nær dine egne.
Sammenligning av hovedslipemediefamiliene
Valget blir enklere når alternativene ligger side om side. Tabellen nedenfor oppsummerer familiene vi produserer og pliktene de vanligvis matches til.
| Mediefamilie | Krominnhold | Typisk kjernehardhet | Relativt slitasjeliv | Best tilpasset plikt |
|---|---|---|---|---|
| Lavkrom støpekule | Opptil ca 3 % | HRC 45 til 50 | Grunnlinje | Tørrsliping, lett slitasje, kostnadsfølsomme kretser |
| Middels krom støpekule | Omtrent 3 % til 7 % | HRC 48 til 55 | 1,3 til 1,8 ganger | Blandet malm, moderat påvirkning, generell fresing |
| Høykrom støpekule | Omtrent 10 % til 14 % | HRC 58 til 64 | 2 til 3 ganger | Sementklinker, hard malm, våtfresing |
| Ultrahøy kromstøpt ball | Over ca 15 % | HRC 60 til 65 | 2,5 til 4 ganger | Alvorlig slitasje, finsliping, lange kampanjer |
| Smidde stålkule | Legert stål, lavt krom | HRC 55 til 62 | 1,5 til 3 ganger | Primærfresing med stor diameter, høy slagkraft |
| Keramisk ball | Ingen | Meget høy overflatehardhet | 4 til 8 ganger i fintjeneste | Forurensningsfølsom fin- og ultrafin sliping |
Les tabellen som utgangspunkt. En middels kromkule i en myk malmkrets kan utkonkurrere en kule med høy krom som er overspesifisert for jobben, og en smidd kule i en stor primærmølle vinner ofte bare på slagfasthet.
Prosesskontroll: Hvor slitasjemotstand produseres
Støping og smiing er to forskjellige veier til slitesterke medier, og hver har sine egne kvalitetsspaker. Ved støping bestemmer formdesign, helletemperatur, inokulering og kjølehastighet hvordan karbidene dannes og hvor jevnt de fordeler seg. I smiing avgjør stavkvalitet, varmekurve, deformasjonssekvens og kontrollert kjøling kornflyt og seighet.
Vårt anlegg kjører presisjonsstøping, smiing og varmebehandling som én integrert strøm, med inspeksjon fra innkommende råmateriale til sluttpakking under et ISO9001 kvalitetssystem. Vi kjøper fra langsiktige kvalifiserte stål- og legeringsleverandører, fordi en legeringsdesign betyr bare noe hvis kjemien som når ovnen er den kjemien som ble spesifisert.
For primære freser som er avhengige av medier med stor diameter og høy slagfasthet, er smidde medier vanligvis det sterkere svaret:
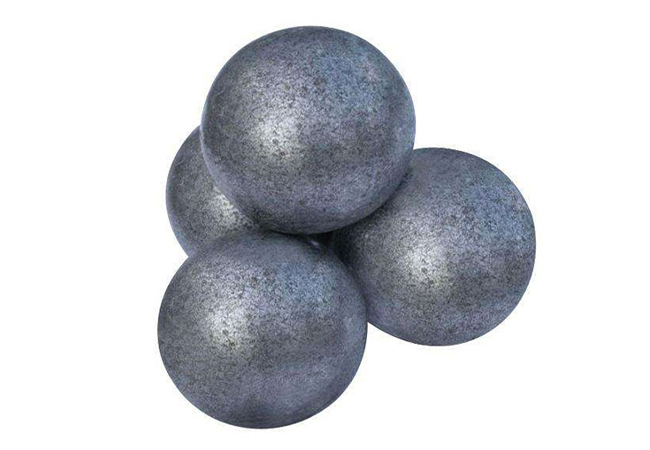 Smidde slipekuler I dagens industrielle verden, hvor effektivitet, bærekraft og ytelse er nøkkelen, har presisjonssmiing dukket opp som en produksjonsmetode som forandrer spillet – spesielt... Se produkt →
Møllesiden av slitestyrke
Vi har sett gode baller svikte i løpet av uker på grunn av hvordan en mølle ble drevet. Fem variabler forklarer det meste av gapet mellom laboratorieresultater og plantenes virkelighet.
- Kulestørrelse og ladningsmasse: overdimensjonerte kuler tilfører slagenergi malmen ikke trenger, noe som øker både brudd- og slitasjehastigheter.
- Fresehastighet og ladningsbevegelse: en kataraktladning gir støt, mens en kaskadeladning gir slitasje. Den riktige modusen avhenger av fôrstørrelsen.
- Massetetthet og kjemi: tynn, sur eller sterkt luftet slurry akselererer korrosjon og eroderer matrisen.
- Fordeling av matestørrelse: en plutselig økning i toppstørrelsen tvinger mediet til å gjøre arbeid de aldri ble valgt til.
- Foringstilstand: slitte eller polerte foringer reduserer løft, og ladningen begynner å gli i stedet for å falle.
Det siste punktet er lett å undervurdere. Media og foringer danner ett slitesystem, og å bytte foringer uten å kontrollere kuleladingen på nytt, eller omvendt, koster nesten alltid mer enn det sparer. Der støtbelastningen er tung, er våre ultrahøye manganstålforinger bygget for å fungere sammen med en smidd ladning:
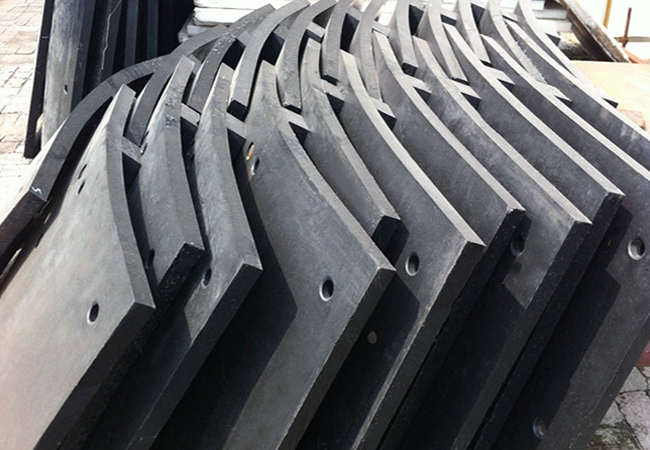 Ultra High Manganese Steel Liner Ball Mill Liner Foring av ultrahøy manganstål er en slitesterk materialkomponent med høy ytelse, hovedsakelig brukt i industrielt utstyr som tåler sterk støt og... Se produkt →
Hvordan vurdere slitestyrken før du forplikter deg
Fordi slitasje er en systemegenskap, er den eneste rettferdige sammenligningen kostnaden per tonn malt malm. Disse trinnene holder sammenligningen ærlig.
- Be om en spesifikk slitasjerate under definerte forhold, ikke en hardhet alene.
- Be om hardhetsprofilen fra overflate til kjerne, pluss en beskrivelse av mikrostrukturen.
- Kjør en test med merket ball: legg til en veid, merket batch, gjenvinn den etter en fast periode og mål massetapet.
- Beregn den sanne kostnaden per tonn, inkludert frakt, etterarbeid, nedetid og eventuell effekt på gjennomstrømning.
- Gjenta testen når malmtype, matestørrelse eller møllehastighet endres, fordi det beste mediet i dag kanskje ikke er det beste neste år.
Velg en partner som utvikler slitestyrke
Hver krets har sin egen malm, sin egen møllegeometri og sin egen definisjon av et godt år. Derfor foretrekker vi å starte med data fremfor en katalogside: en slitasjehistorikk, en fôranalyse, mølledimensjoner og en beskrivelse av plikten er vanligvis nok til å begrense valget til to eller tre kandidater.
Hvis du trenger en formulering, hardhetsprofil eller kulegeometri tilpasset din applikasjon, vår tilpassede OEM slitasjebestandige løsninger team kan bygge det rundt driftsdataene dine. Hvis du heller vil snakke gjennom det først, kontakt våre ingeniører og vi vil hjelpe deg å sammenligne alternativer med tallene som betyr noe i anlegget ditt.
Slipekule-slitasjemotstandsteknologi er ikke en spesifikasjon som kan kopieres fra et datablad. Det er resultatet av legeringsdesign, disiplinert varmebehandling, ærlig inspeksjon og et møllemiljø som lar gode medier gjøre jobben sin. Juster disse fire elementene, og sminkekulen slutter å være en månedlig overraskelse.


