 +86-563-4308666


 Eng

Kullmaling belønner tålmodighet og straffer gjetting. En pulveriserings- eller kulerørmølle vil fortsette å kjøre med nesten alle medier du mater den - forskjellen viser seg måneder senere, i finhetsavlesninger, sminketonnasje og strømregningen. Etter år med levering av malekuler for kullmaling, kommer vi stadig til den samme konklusjonen: den riktige kulen er den som passer til ditt kull, din mølle og din driftsrutine, ikke bare den billigste linjen på tilbudet.
Det som følger er en praktisk gjennomgang av materialene, dimensjoneringslogikk og slitasjesignaler som betyr mest ved kullpulverisering – skrevet for de som faktisk må holde møllen i gang.
Hvorfor slipekuler er viktige i kullsliping
I et kullverk gjør media to jobber samtidig. De reduserer kullet til et pulver som er fint nok til å brenne riktig, og de setter energikostnaden ved å gjøre det. Pulverisert kull for brukskjeler er vanligvis spesifisert til rundt 70–75 % som passerer en 200 mesh sikt; mister noen få poeng av finhet og du betaler for det i uforbrent karbon, en ustø flamme og tyngre slaggdannelse.
Media driver også fabrikkens krafttrekk. Når kulene blir mindre, mister ladningen masse og møllen jobber hardere for samme ytelse. Det er grunnen til at sminkingsraten – kilogram med nye kuler lagt til per tonn kullmalt – er en av de mest ærlige indikatorene på om medievalget ditt gjør jobben sin.
Hvordan kullsliping skiller seg fra malmmalm
Det er fristende å behandle kull som en myk malm og kopiere kulespesifikasjonen rett fra en gruvekrets. I praksis er flere ting annerledes:
- Myk, men ikke alltid skånsom. Kull brytes lett, men mineralet i asken - kvarts, sand, pyritt - er det som faktisk sliter mediene. Et kull med høy aske kan være betydelig mer aggressivt enn dets malingsindeks tilsier.
- Kontinuerlig plikt. Kullfabrikker går vanligvis døgnet rundt, så slitasje måles over måneder med jevn drift i stedet for i individuelle kampanjer.
- Varme og fuktighet. De fleste kullmøller tørker mens de maler, med varm luft som frakter fuktighet ut av systemet. Media må holde hardheten ved disse temperaturene, ikke bare ved omgivelsene.
- Forurensning teller. Slitt metall forlater fabrikken med produktet. Der asken selges eller brukes i betong, er jernhenting verdt å spore.
- Sikkerhetsmarginene er smalere. Fint kullstøv er eksplosivt, så alt som tilfører varme eller skaper en blokkering inne i systemet fortjener oppmerksomhet - alvorlig ballbrudd er det klassiske eksemplet.
Vanlige slipekulematerialer for kullmøller
De fleste kullfabrikker over hele verden driver en av medietypene nedenfor. Betrakt denne sammenligningen som starten på en samtale i stedet for en erstatning for testing mot ditt eget kull, mølle og driftsmønster.
| Materiale | Typisk arbeidshardhet | Slitasjemotstand | Hvor det passer |
|---|---|---|---|
| Høyt kromstøp (Cr 10–14 %) | 58–64 HRC | Utmerket | Høyaskekull, store fabrikker, lange kampanjer mellom påfyllingene |
| Middels kromstøp (Cr 5–8 %) | 47–54 HRC | Bra | Generell bruksmaling med blandet kullkvalitet |
| Lavt kromstøp (Cr 1–3 %) | 40–46 HRC | Moderat | Mykere, lav-aske kull og budsjett-sensitive fabrikker |
| Smidd stål (B2 / 60Mn) | 55–62 HRC, gjennomherdet | Bra, with high toughness | Kretser hvor brudd er en bekymring, større ballstørrelser |
| Keramikk (alumina, zirkonia) | Meget høy overflatehardhet | Høy, men lavere slagtoleranse | Forurensningsfølsomme eller finmalende oppgaver |
For høyaskekull og møller med stor diameter, der det er verdt å betale for en lang kjøring mellom påfyllingene, er støpekuler med høy krom vanligvis vår første anbefaling. Varmebehandling betyr like mye som kjemi: en riktig temperert kule i høy krom holder hardheten gjennom hele seksjonen, mens en dårlig temperert en briser på overflaten og slites bort raskere enn spesifikasjonen lovet.
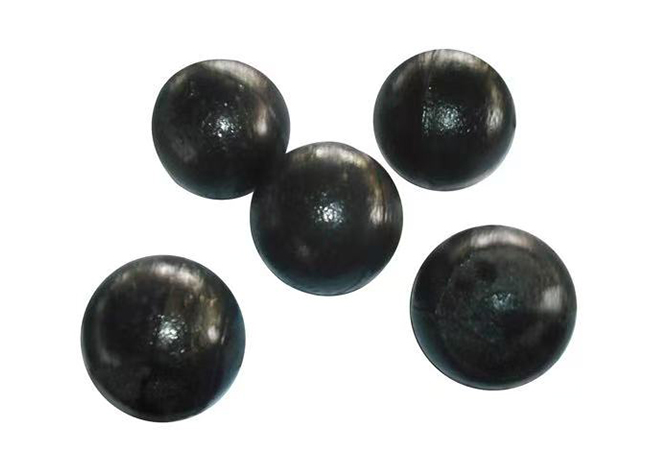 Høye kromstøpte slipekuler for lange løp Høykromstøpte slipekuler med ≥58 HRC overflatehardhet og tilpassbare diametre, egnet for høy-askekull og store møller hvor lang slitelevetid reduserer etterfylling. Se produkt →
Velge slipekuler for kullsliping
Start med kullet, ikke katalogen
Hardgrove-slipbarhet, askeinnhold og mineralogien til den asken forteller deg mer om forventet medieliv enn noe salgsark. Kull som bærer kvarts i asken sliper; kull med høy fuktighet krever mer tørkeluft og kan etterlate ladningen klissete, noe som endrer hvordan kulene faktisk fungerer gjennom lasten.
Større den øverste ballen riktig
I kulerørkullmøller sitter kuler i toppstørrelse vanligvis i området 30–60 mm med en gradert ladning under. Overdimensjonerte kuler knuses effektivt, men etterlater et grovere produkt og slites raskere; underdimensjonerte kuler gir finhet på bekostning av gjennomstrømming. Hvis du er usikker, behold gjeldende toppstørrelse og juster sminkeforholdet først - én variabel om gangen er mye lettere å lese.
Tilpass mølletypen og driftsforholdene
Kulerørs-, kule- og løpemøller og hjulmøller laster media veldig forskjellig. Effektdominerte kretser belønner seighet; glidende slitasjekretser belønner hardhet. Linerprofil, møllehastighet og luft-til-kull-forholdet endrer balansen, og slitte liners vil forkorte kulelevetiden uansett hva du legger i trommelen. Å behandle media og foringer som et enkelt slitasjesystem er en av de enkleste måtene å redusere kostnadene per tonn.
Støpt eller smidd?
Støpte kuler tilbyr et bredt hardhetsområde og sterk slitestyrke. Smidde kuler gir seighet og forutsigbar gjennomhardhet, og det er grunnen til at mange planter velger dem der brudd har vært et problem eller hvor større størrelser er nødvendig. Mange fabrikker kjører en blandet lading og justerer den gradvis etter hvert som dataene kommer inn.
 Presisjonssmidde slipekuler for tøffe freseoppgaver Presisjonssmidde kuler gir balansert hardhet og seighet og en tett, jevn struktur, noe som gjør dem verdt å vurdere der brudd eller større mediestørrelser er bekymringer. Se produkt →
Døm etter kostnad per tonn kullgrunn
Pris per tonn media er en dårlig sammenligning i seg selv. Det som betyr noe er medieforbruket multiplisert med pris, pluss arbeidskraft og nedetid ved etterfylling, pluss effekten på fabrikkens produksjon. En kule med lavt krom som koster en tredjedel mindre, men som må byttes ut dobbelt så ofte, vinner sjelden når figurene er lagt ut side om side - men for mykere kull og beskjeden bruk kan det være det fornuftige valget.
 Lave kromstøpte slipekuler for kostnadssensitiv fresing Støpt media med lavt krom med ≥45 HRC overflatehardhet og tilpassbare diametre, posisjonert for mykere bruk og beskjeden slitasje der lavere innledende mediekostnad er viktig. Se produkt →
Signaler om at mediene dine trenger oppmerksomhet
Slitasje melder seg sjelden. Dette er symptomene det er verdt å se på ukentlig:
- Kvernkraften klatrer mens produksjonen holder seg flat.
- Finhet som går under spesifikasjonen, eller flere avviser som returnerer fra klassifisereren.
- Sminketonnasjen kryper opp måned etter måned.
- Synlige flate flekker, soppdannelse eller et økende antall knuste baller i avslag.
- Akselererende foringsslitasje - media og foringer forringes vanligvis sammen.
Brudd fortjener tidlig undersøkelse, fordi en sprukket ball kan bli et blokkert utløp og et tapt skift. De fleste årsaker kan fikses og kommer vanligvis ned til tempereringskvalitet, slagenergi og hvor nøye ladningen opprettholdes; våre notater om reduserer brudd på slipekulen dekke de vanlige grunnårsakene mer detaljert.
Praktiske trinn for å få mer liv fra media
- Sjekk innkommende hardhet, ikke bare sertifikatet. En rask prøvetest på hver levering fanger batcher som ikke er spesifisert før de når fabrikken.
- Hold ladningen balansert. Hyppige små sminketilsetninger slår sporadiske store, fordi de holder størrelsesfordelingen stabil.
- Ta opp alt sammen. Kullkilde, gjennomstrømning, kraftforbruk og oppfyllingstonnasje på én side vil fortelle deg mer enn noen enkelt måling.
- Inspiser foringer samtidig med ladingen. En slitt profil sløser stille med gode medier.
- Oppbevar kulene tørt og håndter dem forsiktig - overflateskader før ballen kommer inn i møllen blir en sprekk senere.
- Gjennomgå spesifikasjonen en gang i året mot faktisk forbruk, ikke mot den opprinnelige kjøpesummen.
Arbeide med en leverandør som forstår kull
Medievalg er enklere når leverandøren kan snakke om fabrikken din i stedet for bare om produktutvalget deres. Teamet vårt hos ZXGB jobber fra et 60 000 kvadratmeter stort anlegg med en årlig kapasitet på 50 000 tonn, støttet av ISO 9001 kvalitetskontroll som går fra råvareinntak til sluttinspeksjon. Ved siden av produksjonslinjene fortsetter vårt provinsielle forskningsinstitutt for stålkuler og slipemedier å foredle kjemi og varmebehandling sammen med universitetspartnere – arbeid som viser seg i jevn hardhet batch etter batch.
Vi leverer også sliping av sylper og stenger for kretser som bruker dem sammen med kuler, og vi gjennomgår gjerne en kullanalyse og mølledatablad før vi anbefaler en spesifikasjon. Hvis du heller vil ta utgangspunkt i en prøve, fungerer det også.
Kortversjonen
Malekuler for kullsliping er ikke et varekjøp bestemt av prisen alene. Les først asken og slipbarheten, dimensjoner ladningen fornuftig, velg en legering hvis hardhet overlever driftstemperaturen din, og vurder deretter hvert alternativ på kostnad per tonn kullmalt. Gjør det konsekvent, og fabrikken vil fortelle deg, stille og i tall, at du har rett.


