 +86-563-4308666


 Eng

Hver slipekule har en historie om varmebehandling, selv de som kommer til gården ser identiske ut. To kuler kan dele den samme kjemien, komme ut av samme form og fortsatt oppføre seg helt annerledes i en mølle: den ene kjører en full kampanje, den andre begynner å sprøyte i løpet av noen uker. Oftere enn ikke skrives forskjellen inn i varmekurven, kjølehastigheten og tempereringsvinduet.
Det som følger er en praktisk gjennomgang gjennom varmebehandlingsprosessen for sliping av kuler mens vi kjører den hver dag, fra austenitisering til kontrollene som forteller oss om en batch virkelig er forsvarlig.
Hvorfor varmebehandling avgjør hvordan en ball presterer
Hell en høy kromkule og la den avkjøles i formen, og det som kommer ut er et ganske urolig metallstykke. Matrisen holder martensitt sammen med tilbakeholdt austenitt, pakket rundt et nettverk av eutektiske karbider som skifter med krom- og karboninnhold. Beholdt austenitt er bråkmakeren. Den er myk, den er metastabil, og når kulen begynner å støte i en mølle fortsetter den å forvandles til martensitt på plass, endre volumet på overflatelaget og åpne døren for avskalling og brudd.
Varmebehandling eksisterer for å fullføre den transformasjonen bevisst, under kontrollerte forhold, i stedet for å la fabrikken gjøre det tilfeldig. Tre ting blir balansert på en gang:
- Hardhet : sliteflaten som motstår slitasje fra malm, klinker eller slagg.
- Seighet : Kjernens evne til å absorbere gjentatte støt uten å sprekke.
- Strukturell stabilitet : karbidfordeling og beholdt austenitt holdt innenfor grensene, så ballen oppfører seg på samme måte på dag 60 som den gjorde på dag én.
Kjernestadiene i varmebehandlingsprosessen for sliping av kuler
Nesten hver tidsplan som brukes for støpte eller smidde medier kan leses som tre sammenkoblede stadier, med et fjerde inspeksjonstrinn som lukker sløyfen.
Oppvarming og austenitisering
Austenitisering gjør to jobber: det løser opp en del av det sekundære karbidet og det setter karbon i løsning slik at bråkjølingen har noe å jobbe med. Å skynde seg dette stadiet er en av de vanligste feilene vi ser. Vi varmer opp i trinn, med en forvarming på rundt 600–650°C for å jevne ut tykkelsestemperaturen, deretter en rampe til austenitiseringsrommet, som for høye kromkvaliteter typisk lander mellom 980°C og 1050°C.
Holdetiden følger seksjonsstørrelse og ovnsbelastning mer enn en fast klokke. Et brukbart startpunkt på butikkgulvet er omtrent 1 til 1,5 minutter per millimeter diameter, men det reelle tallet bør bekreftes av hardhet og mikrostruktur på de første delene av hver batch i stedet for antatt.
Slokking
Slokking is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Tempering
Tempering er ikke en formalitet. Dens første jobb er stressavlastning, fordi en nyslukket ball er full av indre spenninger og vil sprekke av seg selv hvis den blir sittende. Den andre jobben er å bringe tilbakeholdt austenitt ned til et arbeidsnivå og la fine sekundære karbider utfelles, som ved riktig temperatur til og med kan skyve hardheten oppover.
For kuler med høy krom sitter vinduet vanligvis mellom 200 °C og 350 °C, med en hold på fire til åtte timer avhengig av diameter, etterfulgt av langsom avkjøling. Tempering under ca. 200°C etterlater for mye ustabil austenitt; å presse langt forbi 400°C begynner å bytte bort hardheten du betalte for under bråkjølingen.
| Scene | Typisk temperatur | Hovedformål | Hva vi ser på |
|---|---|---|---|
| Forvarming | 600–650°C | Jevn ut gjennomtykkelsestemperaturen | Økningshastighet, termisk sjokk |
| Austenitiserende | 980–1 050 °C (høy krom) | Løs opp karbider, mett austenitt | Hold tid mot diameter |
| Slokking | 880–950°C inn i mediet | Form martensitt av austenitt | Kjølekurve, sprekkrisiko |
| Tempering | 200–350°C | Lindre stress, kontroll beholdt austenitt | Hold tid, hardhetsrespons |
Tilpasse prosessen til balltypen
De samme tre stadiene gjelder over hele familien, men tallene beveger seg betraktelig når du endrer materiale og formingsrute.
Støpekuler i kromlegering
Kjemi setter taket. En kule med høy krom med 10 % eller mer krom og den riktige karbonbalansen kan nå de høye 50- til lave 60-tallet på Rockwell C-skalaen etter en veldrevet slukking og temperament. Middels krom og lave kromkvaliteter bærer rett og slett ikke karbidvolumet for å komme dit, så kurvene deres er ofte forenklet mot normalisering eller en lett slukking og temperament, og kjøpsforventninger bør følge metallurgien i stedet for katalogoverskriften.
Vår egen høy krom slipekuler behandles på den logikken, med kurven holdt konsistent fra batch til batch slik at mølleytelsen ikke avdrifter.
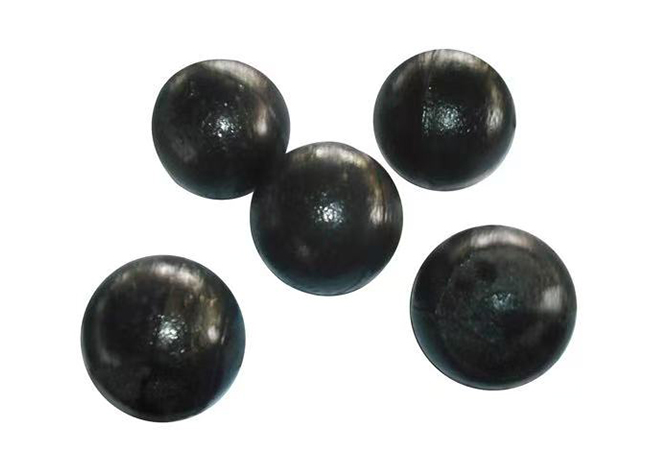 Høy kromlegering støpte slipekuler Høykrom ZQCr12 støpt media med ≥58 HRC overflatehardhet, tilgjengelig i diametre fra φ6,35 til φ120 mm for slitesterk sliping. Se produkt →
Smidde slipekuler
Smidde kuler begynner som rullet stang, kuttes i lengde, induksjonsoppvarmes, smidd og bråkjøles deretter på linje. Prosessen er kontinuerlig snarere enn batch, og parameteren som oftest vandrer er quench-start-temperaturen. Hvis stangen avkjøles for mye mellom pressen og bråkringen, synker hardheten og kulen ender opp med et mykt skall som slites raskt i møllen. Tempering følger umiddelbart, og bruker fortsatt restvarmen i kjernen for å forkorte syklusen.
 Presisjonssmidde slipekuler for kulemøller Presisjonssmidde medier for gruvedrift, sement og kraftgenererende kulemøller, tilbys i φ6,35–φ120 mm størrelser med balansert hardhet og seighet. Se produkt →
Velge slukkemedium og kjølekurve
Alvorlighetsgraden for kjøling er en skive, ikke en bryter, og den riktige innstillingen er den som produserer en fullstendig martensittisk kjerne i den største kulen i partiet mens den minste er intakt. De vanlige mediene, i grov rekkefølge etter alvorlighetsgrad:
- Vann : høy alvorlighetsgrad, lav pris, mest sprekk-utsatt; praktisk for vanlige smidde kuler med små diametre.
- Saltlake eller kaustiske løsninger : enda mer alvorlig og utsatt for ujevn filmbrudd; brukes sjelden for støpte krommedier.
- Olje : tregere og sikrere, et standardvalg for legeringssmidde kuler der forvrengning er viktig, selv om brann- og røykhåndtering må håndteres.
- Polymer : konsentrasjonen kan justeres til å sitte mellom vann og olje, populært for smidde legeringskuler med reell risiko for sprekkdannelse.
- Forsert luft eller luft-olje : skånsom, godt tilpasset høye kromstøpte kuler hvis herdbarhet allerede er sjenerøs.
Agitasjon betyr like mye som selve mediet. En stillestående tank produserer myke flekker og spredte hardhetsavlesninger uansett hvor god herdekjemien er.
Hva går galt, og hvordan symptomene leses
De fleste varmebehandlingsfeil melder seg tydelig hvis du vet hva du skal se etter. Noen av mønstrene vi diagnostiserer oftest:
- Sprekker etter bråkjøling , vanligvis langsgående eller innvendig: for sterk kjøling, eller for langt gap før tempereringsovnen.
- Soft shell eller myk kjerne : austenitiserende temperatur eller hold for lavt, eller ballen avkjølt under quench-start-vinduet.
- Hardhet scatter across a batch : ujevn ovnsbelastning, inkonsekvent atmosfære eller dårlig bråkjølingsrøring.
- For tidlig avskalling i tjeneste : beholdt austenitt for høy fordi tempereringen var for kjølig eller for kort.
- Høy bruddrate : hardhet jaget på bekostning av seighet, eller et karbidnettverk etterlatt for grovt under størkning.
Sjekker som beviser at kurven fungerte
Testresultater er bare meningsfulle når de tas konsekvent. Vår rutine etter temperering ser slik ut:
- Hardhet survey : avlesninger på flere punkter rundt overflaten og ved kjernen av seksjonerte kuler, samplet på tvers av partiet i stedet for fra ett praktisk hjørne.
- Hardhet gradient : en profil på tvers av radien, som viser om bråkjølingen faktisk nådde midten.
- Effekttesting : gjentatte fall fra en fast høyde på en prøve av kuler, og merker det første tegn på sprekker.
- Mikrostrukturgjennomgang : karbidform og fordeling, pluss et estimat for tilbakeholdt austenitt, vanligvis holdt under omtrent 10 til 15 % for høykrommedier.
- Sporing av feltbrudd : den tregeste indikatoren, men den mest ærlige, registrert per mølle og per balllott i løpet av kampanjen.
Varmebehandling er et system, ikke et enkelt trinn
En kurve er bare så god som ovnen som driver den, og ovnen er bare så god som materialet som går inn. Det er derfor vi behandler varmebehandling som ett ledd i en kjede som starter med legeringsinnkjøp og slutter med en mølleforsøk. Vårt provinsielle forskningsinstitutt for stålkuler og slipemedier, som drives sammen med partneruniversiteter, bruker mye av tiden sin på akkurat denne typen kurveutvikling, og funnene går rett tilbake til butikkgulvet.
Vi holder også prosessen verifiserbar: ISO 9001-prosedyrer, full-prosessinspeksjon fra innkommende råmateriale til forsendelse, og et teknisk team på 25 ingeniører og 32 spesialister som støtter et anlegg på 60 000 kvadratmeter med 50 000 tonn årlig kapasitet. Du kan lese mer om vår bedriftsbakgrunn hvis du vil ha den lengre versjonen.
Hvis en mølle tygger gjennom media raskere enn den burde, er svaret vanligvis i kurven i stedet for fakturaen. Send oss arbeidsforhold, kulediameter, matehardhet og fresehastighet, så snakker vi gjennom hvilket trinn som sannsynligvis er ansvarlig og hva som skal endres. Den samtalen koster ingenting, og det er ofte den raskeste veien til en lavere kostnad per tonn bakke.


