 +86-563-4308666


 Eng

Spør fem mølleoperatører hvilken størrelse slipekule de kjører, og du vil få fem sikre svar som ikke stemmer helt. Det er ikke stahet. Kulestørrelsen er en balanse mellom fôret som kommer inn, møllen som utfører arbeidet, og produktet som går ut, og hver krets balanserer disse tre forskjellig.
Så her er det ærlige svaret før vi går i detalj: De fleste kulemøller kjører medier mellom 20 mm og 100 mm. De største kulene i ladningen er dimensjonert for å bryte det groveste fôret møllen noensinne vil se, og de minste kulene finmaler nær utløpsenden. Hvis feeden din er 12 mm ved 80 % passering, forvent en toppstørrelse på rundt 80 til 90 mm. Hvis du sliper om til 30 mikron, er 20 til 30 mm kuler vanligvis nok.
Alt nedenfor er hvordan vi kommer fra det grove bildet til et tall du faktisk kan bestille.
Typiske ballstørrelser etter bruk
Før du beregner noe, hjelper det å vite hvor de fleste kretser lander. Områdene nedenfor kommer fra sementfabrikkene, metallgruvene og industrielle mineralvirksomhetene vi driver med. Behandle dem som et utgangspunkt, ikke en spesifikasjon.
| Plikt | Typisk fôr (F80) | Vanlig kulediameter | Hva media gjør |
|---|---|---|---|
| Primær malmmaling | 12 til 25 mm | 60 til 100 mm | Bryter de groveste partiklene raskt |
| Primær kulemølle, lukket krets | 8 til 15 mm | 50 til 80 mm | Hoveddelen av grov størrelse reduksjon |
| Sekundær eller omslipt mølle | 3 til 8 mm | 30 til 50 mm | Klargjøring av flotasjons- eller utvaskingsfôr |
| Sementbearbeidingsmølle | 1 til 5 mm klinker | 15 til 40 mm | Sliping til 3000 til 4000 Blaine |
| Finmaling til 30 mikron | Under 1 mm | 20 til 30 mm | Endelig reduksjon med lav bruddrisiko |
| Laboratorie- eller pilotfabrikk | Under 1 mm | 5 til 20 mm | Småskala testarbeid |
To mønstre er verdt å huske. Toppen av serien er drevet av fôrstørrelse, og bunnen av serien er drevet av finheten du jakter på. Når en plante forteller oss at malingen har blitt uberegnelig, er en av de to endene nesten alltid årsaken.
Hvordan beregne ballstørrelsen du trenger
Bransjestandarden er fortsatt Bonds metode, som dimensjonerer den største kulen i ladningen slik at den kan bryte den groveste partikkelen den vil møte. Den fungerer fra tre innganger: 80% passerende størrelse på fôret, Bond-arbeidsindeksen til malmen og diameteren til møllen.
Et raskt feltestimat
For et grovt tall kan du regne ut på plantegulvet, ta kvadratroten av F80 i millimeter og gang den med 25. Det gir deg den største kulediameteren i millimeter:
- F80 på 2 mm gir en toppstørrelse på ca. 35 mm
- F80 på 5 mm gir omtrent 55 mm
- F80 på 12 mm gir omtrent 85 mm
- F80 på 25 mm gir omtrent 125 mm
Det enkle forholdet følger de publiserte maksimale ballstørrelseskurvene nøye, og det er derfor så mange operatører holder det i hodet. Det er fortsatt bare et første anslag, for det sier ingenting om hvor hard malmen din er eller hvor stor møllen din er.
Hva hele regnestykket legger til
Den komplette Bond-ligningen folder inn arbeidsindeksen og møllediameteren, sammen med en konstant som reflekterer mølletype og utløpsarrangement. Retningen til korreksjonen betyr mer enn aritmetikken: en kvern med større diameter løfter ladningen høyere og slipper den hardere, så den trenger mindre kuler enn en liten kvern som maler det samme fôret. Hardere malm trenger større kuler. Finere produktmål trekker den nødvendige størrelsen ned, ikke opp.
Tilpasninger vi vanligvis bruker
- Høy arbeidsindeks malm: Øk den beregnede størrelsen med 10 til 20 prosent
- Mål P80 under 40 mikron: gå ned, og gå sjelden over 40 mm
- Fresediameter over 4 meter: slipp ett størrelsessteg
- Høy fresehastighet eller aggressive løftestenger: slipp ett trinn i størrelse
- Veldig fint produkt med høy verdi: vurder keramiske medier i stedet for stål
Én størrelse er aldri nok: Ballstørrelsesfordeling
En ladning laget av en kulestørrelse maler dårlig, uansett hvor nøye den størrelsen ble valgt. Maling skjer på tvers av en rekke partikkelstørrelser, og hver partikkelstørrelse brytes best av en bestemt kulediameter. Wear krymper også mediene dine kontinuerlig, så en fungerende ladning inneholder naturligvis en spredning av størrelser.
I praksis fyller de fleste planter bare på med de to eller tre største størrelsene og lar slitasje skape alt mindre. En mølle hvis beregnede toppstørrelse er 80 mm kan kjøre en sminkeblanding på omtrent halvparten 80 mm, en tredjedel 60 mm og resten 40 mm. Kretser som trenger en stram produktstørrelsesfordeling legger noen ganger til en fjerde, mindre størrelse for å holde den fine enden produktiv.
Kontroller ladingen hver til annen måned. Hvis den gjennomsnittlige kulediameteren i møllen har falt godt under designområdet ditt, maler du effektivt med medier som er to størrelser for små, og ingen ekstra kraft vil fikse gjennomstrømningen.
Støpt, smidd eller keramisk: Hva endrer størrelsen du kan kjøre
Ballstørrelse og ballmateriale henger sammen. En ball som er for myk deformeres og mister sin rundhet, noe som stille endrer den effektive størrelsen på mediet ditt i løpet av noen få uker. En ball som er for hard og sprø knekker i stedet for å slites ut. Her er hvordan de tre viktigste mediefamiliene passer inn i en dimensjoneringsplan.
Høye kromstøpte slipekuler
Dette er arbeidshesten for ladninger mellom omtrent 20 mm og 100 mm. Det høye krominnholdet gir en hard, jevn struktur, slik at kulene holder diameteren og formen lenge. Det betyr mer enn det høres ut som. Hvis mediet beholder størrelsen, forblir ladningen du designet den ladningen du kjører, og slipingen forblir stabil mellom påfyllingene. De passer til sementfabrikker, primærmalmfabrikker og slipekretser der slitasjekostnaden per tonn produkt er antallet som overvåkes. Hele utvalget er på vår høye kromstøpte slipekuler side.
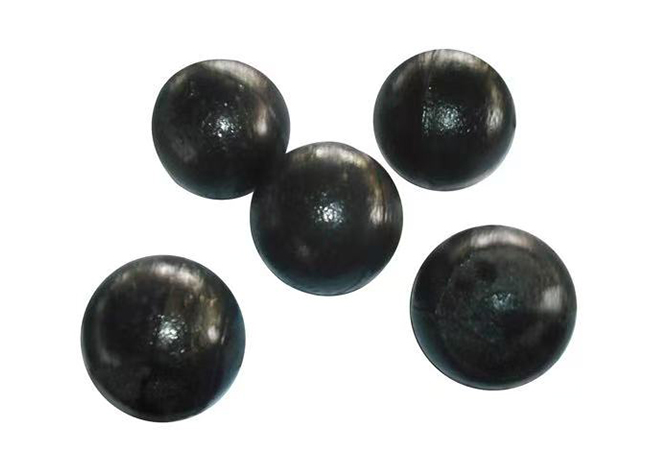 Høye kromstøpte slipekuler ZQCr12 Støpte medier med høy krom i diametre opptil 120 mm, og tilbyr ≥58 HRC-hardhet for stabil sliping i sement-, gruve- og omslipekretser. Se produkt →
Smidde stålkuler
Smidde medier kommer til sin rett når toppstørrelsen klatrer over ca. 100 mm, eller når møllen leverer kraftige støt. Den smidde strukturen er tøff og motstår brudd under et stort fall, og det er grunnen til at store primær- og SAG-kretser er avhengige av den. Avveiningen er slitasje: en smidd kule slites vanligvis raskere enn en høy kromkule med samme diameter, så størrelsesfordelingen skifter raskere og etterfylling må være hyppigere. Mange planter kjører smidde medier på toppen av ladningen og høy krom under den.
 Presisjonssmidde slipekuler for kulemøller Tøft smidde medier for store primær- og SAG-kretser, der bruddmotstand er viktig; tilgjengelig i diametre opptil 120 mm. Se produkt →
Keramiske slipekuler
Når den nødvendige kulediameteren faller under omtrent 20 mm, blir stål vanskeligere å forsvare. Små stålkuler slites raskt og kan forurense produktet. Keramiske medier som alumina og zirkoniumoksid er kjemisk inerte, holder størrelsen godt i fin- og ultrafin sliping, og virker ned til noen få mikron. Avveiningen er tetthet: keramikk veier omtrent halvparten av hva stål gjør for samme diameter, så det kan hende du må se på møllehastighet eller kulebelastning når du bytter. Vårt keramiske utvalg dekker den mindre enden av spekteret.
Tegn på at ballstørrelsen din er feil
Bruken forteller deg vanligvis før laboratoriet gjør det. Se etter disse signalene:
- Produktet blir grovere mens krafttrekket forblir flatt: de største kulene er for små for fôret
- Ødelagte eller flate kuler i utløpet: toppstørrelsen er for stor for selve fôringen, eller materialet er for mykt
- Overmaling og slanking, med økende sirkulasjonsbelastning: media er for store for målstørrelsen
- Slitasjehastigheten stiger i gram per tonn produkt: medier er for myke, for små eller begge deler
- Skader konsentrert ved fôringsenden av mølleforinger : en overdimensjonert ballladning hamrer på skallet
- Malekvaliteten avviker i løpet av uker etter påfylling: den leverte hardheten eller størrelsen har endret seg
Test størrelsen før du forplikter deg til den
Beregning begrenser feltet; en rettssak avgjør det. En merket balltest er den billigste måten å få reelle svar på. Vei og merk en prøve av kuler, plasser dem i ladningen, kjør møllen normalt i tre til seks uker, og restituer dem og vei dem på nytt. Det gir deg en slitasjerate i gram per tonn, og den forteller deg om ballene slites jevnt eller går i stykker.
Kjør den nye størrelsen i en mølle mens en søstermølle forblir på den gamle ladningen. Spor spesifikt energiforbruk, P80, gjennomstrømning og ballforbruk side om side i minst en måned. Hvis den finere størrelsen er riktig, bør du se samme eller bedre gjennomstrømning ved lavere spesifikk energi, uten et hopp i brudd.
Dimensjonering av baller med en leverandør som blir hos deg
Å velge størrelse er den enkle delen. Å få en leverandør som kan holde den diameteren, den hardheten og den kjemien batch etter batch er det som holder en krets stabil år etter år.
Vi lager slipemedier i Ningguo, Anhui, på en 60 000 kvadratmeter stor tomt med en årlig kapasitet på 50 000 tonn. Vårt tekniske team inkluderer 25 ingeniører, og vi driver et provinsielt forskningsinstitutt dedikert til stålkuler og slipemedier, og jobber sammen med universiteter om nye utviklinger. Hver batch går gjennom inspeksjon fra råvare til ferdig produkt under vårt ISO 9001-system, så ballene du mottar i mars oppfører seg som ballene du mottok i januar.
Hvis du sender oss din fôrstørrelse, mølledimensjoner, arbeidsindeks og målmaling, vil vi jobbe gjennom dimensjoneringen sammen med deg og anbefale en startavgift i stedet for en gjetning.
Kulestørrelse er en av de få variablene i en slipekrets du kan endre på en mandag og se resultater fra innen fredag. Begynn med fôrstørrelsen, kontroller beregningen mot møllen din, steg tallet opp eller ned for malmhardhet, og bekreft det med en prøve. Tallet som overlever den prosessen er det riktige for anlegget ditt.


